


MLCCの最も包括的なプロセスフロー
MLCC(積層セラミックコンデンサ)は、チップコンデンサ、積層コンデンサ、スタックコンデンサなどとも呼ばれ、最も広く使用されているコンデンサの1つです。MLCCは、電極(内部電極)が印刷されたセラミック誘電体膜を互い違いに積層し、高温で焼結してセラミックブロックを形成し、そのセラミックブロックの両端に金属層(外部電極)を封止することによって作られます。
MLCCの構造は主に、セラミック誘電体、金属内部電極、金属外部電極の3つの部分から構成される。

セラミック誘電体:これらは主にチタン酸バリウムやチタン酸ストロンチウムなどの優れた絶縁特性を持つ酸化物材料であり、コンデンサの電気的特性の基礎を形成します。
内部電極:内部電極はセラミック誘電体の各層の間に存在し、電流を伝導する役割を果たします。
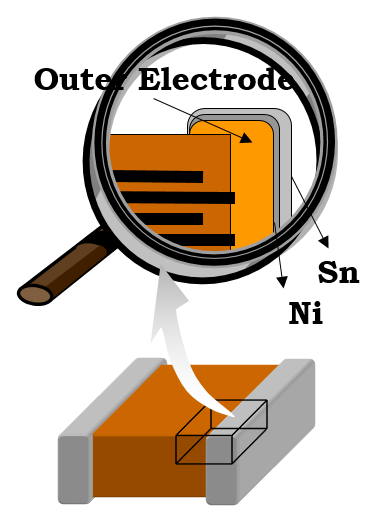
外部電極は、さらに外部電極、バリア層、溶接層に分けられる。外部電極は主に銅または銀の金属電極であり、内部電極に接続されて外部電源の入力を容易にする。バリア層は主にニッケルコーティングで構成され、熱遮断の役割を果たす。溶接層は主にスズコーティングで構成され、溶接性を提供する。

MLCCは、小型、大容量、高周波使用時の低損失率、量産性、低価格、高安定性といった利点を有しています。軽量、薄型、小型といった情報機能製品の要求を満たすため、広く使用され、現代の電子製品に欠かせない部品となっています。では、MLCCはどのように製造されるのでしょうか?
1.材料の準備
セラミック粉末、バインダー、溶剤、および各種添加剤を、一定の割合で一定時間ボールミルまたはサンドミルで粉砕し、均一で安定したセラミックスラリーを形成する。セラミックスラリーは比較的複雑な系であり、一般的にセラミック粉末、溶剤、分散剤、バインダー、可塑剤、消泡剤などから構成される。
主原料であるセラミック粉末は、MLCCの基本的な特性を決定します。バインダーはポリマー樹脂であり、セラミック粉末粒子間の一定の距離を維持し、強度を与える役割を果たします。溶媒はトルエンとエタノールを特定の比率で混合したものです。分散剤は界面活性剤であり、表面静電効果によるセラミック粉末粒子の凝集や付着を防ぎ、セラミックスラリーが安定的に分散した懸濁液となるようにします。添加剤は、セラミック粉末自体の電気特性を調整し、製品の信頼性に関する一定の要件を満たし、焼結が円滑に進むようにするために使用されます。
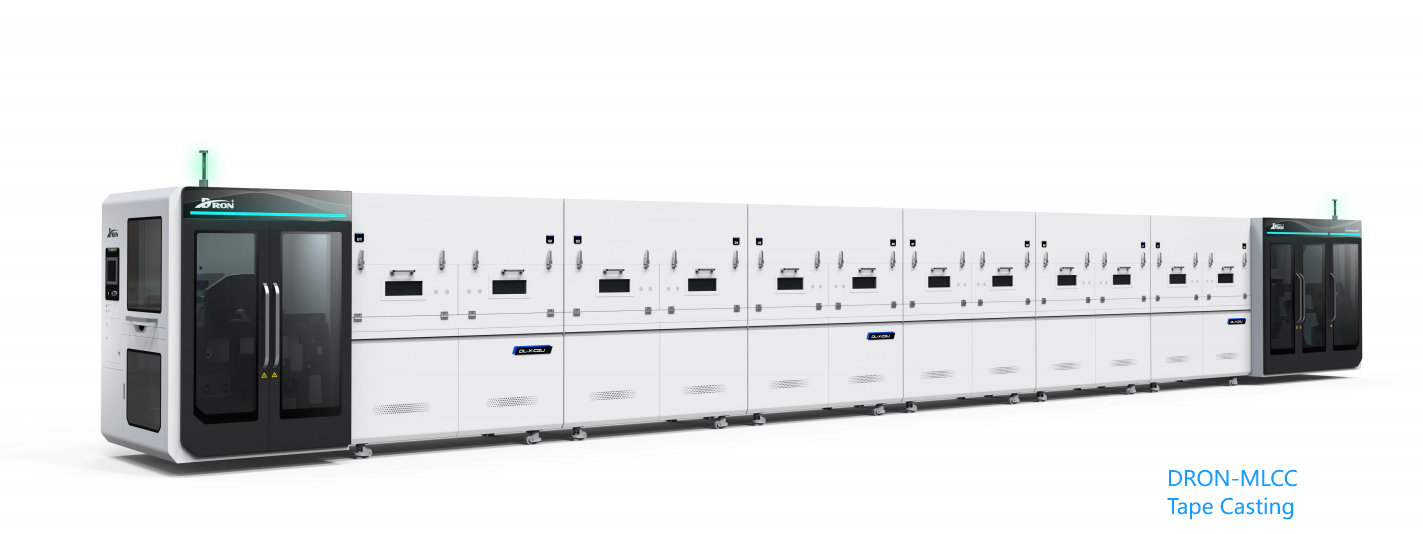
セラミックスラリーは、 テープキャスティング 機械を用いて、シリコーンフィルム上に均一なセラミックスラリーの薄膜を形成する。次に、熱風ゾーン(スラリー中の溶媒の大部分が揮発する場所)を通過し、加熱乾燥によって一定の厚さ、密度、均一性を持つフィルムを形成する(一般的に、フィルムの厚さは1μmから20μmの範囲である)。
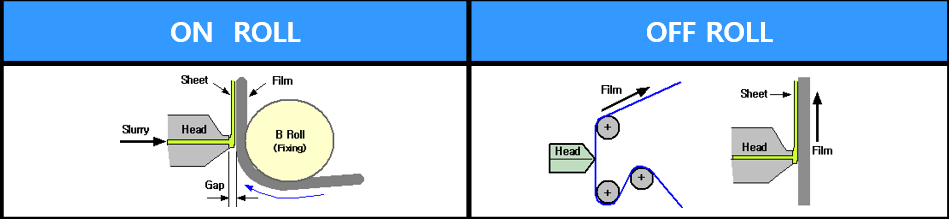
テープキャスティング成形プロセスには、2種類の押出成形方法があります。オンロール方式は一般的に厚膜に適しており、後部ローラーの中心が金型のノズルと一直線に並ぶスロットダイ押出成形法です。オフロール方式は通常、薄膜に使用され、金型の出口が後部ローラーの中心線より上方に位置し、基材は後部ローラーに接触することなくスラリーでコーティングされます。この方法は、エアクッション方式またはテンションウェブ方式とも呼ばれます。
成形および乾燥の過程では、線速度、温度、ポンプ流量を調整してセラミックスラリー中の溶媒の大部分を揮発させ、フィルムを収縮・緻密化させ、一定の厚みとフィルム密度を実現する必要がある。
3.印刷
内部電極スラリーをスクリーンプレートを通してセラミックダイヤフラム上に印刷し、乾燥させることで、透明で完全な誘電体ダイヤフラムが得られる。
4種類あります印刷1. 凸版印刷。凸版部分を内部電極スラリーに浸し、加圧して印刷する。 2. 凹版印刷。版全体を内部電極スラリーに浸し、凹版部分のみ内部電極スラリーを保持して印刷する。 3. リソグラフィー印刷。水と油の反発力を利用し、版面を内部電極スラリーに浸して印刷する。 4. スクリーン印刷内部電極スラリーは、印刷のためにスクリーンメッシュを通して排出される。
ローラー印刷/凹版印刷(グラビア印刷)と比較して、スクリーン印刷は設備・工具コストが低く、内部スラリーの利用率が高く廃棄物が少なく、電極パターンのにじみが少なく、スクリーン設計の柔軟性が高いという利点があります。そのため、ほとんどのメーカーはSMTはんだペーストや赤糊のプロセスと同様の印刷方法を採用し、スクリーン版を用いて内部電極スラリーをセラミックダイヤフラムに印刷しています。一部のメーカーは、印刷機を用いてセラミックフィルムをスラリープールに通し、金属スラリーをセラミックフィルムに付着させています。
4.ラミネート加工
積層は、MLCC製造工程における4番目のステップです。この工程では、印刷された誘電体フィルムを一定のずれを持たせながら一枚ずつ丁寧に積み重ね、均一な厚さのブロック(板)を形成します。印刷後、フィルムは積層中に切断され、剥がされます。さらに、積層中にセラミック保護フィルムを上下の表面に貼り付けることで、機械的強度を高め、絶縁性能を向上させる必要があります。このステップで制御する必要のあるプロセスパラメータには、温度、圧力、積層時間、ずれの位置合わせ制御、および環境の清浄度が含まれます。そのため、このステップもクリーンルーム内で実施する必要があります。
5.ラミネート加工
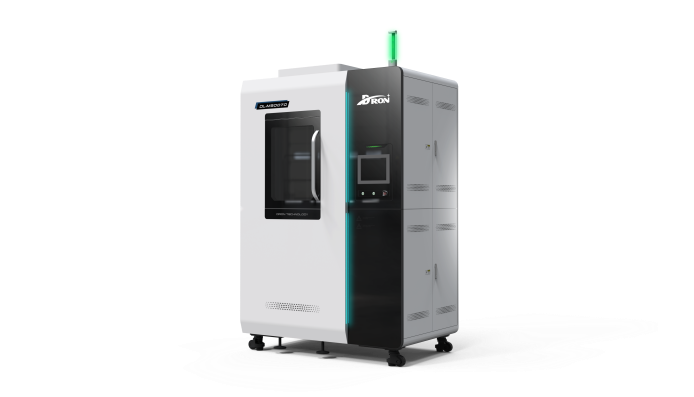
ラミネート加工とは、印刷と積層の後、ブロックをラミネートする工程です。 等方圧プレス均一な温度で加圧成形を行う。この工程により、ブロック内の積層フィルムが互いにしっかりと結合し、焼結後のセラミック体の緻密性が向上し、より強固な結合が確保される。この工程で厳密に管理する必要のある主要品質要因(CTQ)には、圧力、加圧保持時間、温度などがある。さらに、圧力の均一性が極めて重要であるため、水中加圧成形が最良の方法である。一般的に、加圧成形の均一性と結合度を確認するために、サンプリングおよびスライス試験を実施して品質を保証する必要がある。
ラミネート加工の主な手順:
ブロックを密封袋に入れる
ラミネート機に入れてください
ラミネート加工のために圧力と熱を加える
-クールダウン
バッグを開ける
6.切断
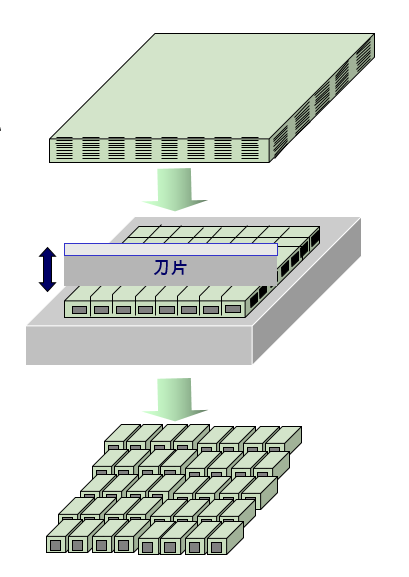
積層後、製品の設計要件と寸法に応じて、薄板状の刃を用いてブロックを水平方向と垂直方向に切断し、完全に分離された個々のチップ(コンデンサのグリーンボディ)にする。
切断原理:刃がブロックに食い込むと、ツールホルダーが刃を押し下げます。刃先がブロックの表面に接触すると、ツールホルダーは鋭利な刃先を押し下げ続け、切断します。刃先がツールホルダーの作用と慣性によって切断接着剤のPET基材の表面に達すると、ツールホルダーは素早く上方に持ち上がり、1回の切断サイクルが完了します。
7.バインダーの除去
バインダー除去とは、切断されたセラミック成形体を熱処理して、バインダーなどの有機物質を除去する工程を指します。ニッケル電極MLCCの場合、空気中でのバインダー除去温度は約250℃ですが、具体的な温度はサイズ仕様や組成によって異なります。窒素中でのバインダー除去温度は、400℃~500℃程度と、より高くなる場合があります。
バインダー除去の主な工程:るつぼに材料を投入して配置する→バインダー除去炉に入れて処理する→バインダー除去炉から取り出す。
8.焼結
焼結によって、バインダーを除去したチップは、内部電極が損なわれておらず、緻密性が高く、寸法精度が高く、機械的強度が高く、電気特性に優れたセラミック体へと変化する。焼結は、緻密化段階と再酸化段階の2段階に分けられる。
焼結工程は雰囲気炉で行われ、焼結温度は一般的に1100℃~1350℃の範囲である。高温焼結のため、酸化などの反応を防ぐために焼結炉内は窒素または水素で満たされる必要がある。焼結の鍵は炉内の温度とその均一性にあり、プロセスは熱力学的平衡状態で実施されなければならない。セラミック体中の結晶相の均一な成長と緻密化を確保するためには、十分な空気流量が必要である。
焼結の主な工程は、部品を配置する→焼結する→焼結後に取り出す→るつぼから取り出す、という流れです。
9.面取り
面取り(研削とも呼ばれる)。セラミックに焼結されたコンデンサ本体は鋭利なエッジや角を持つため、外部電極との接続が困難であり、研削と面取りが必要となる。面取り工程では、コンデンサ本体、水、研削材を面取り槽に投入し、ボールミルや遊星ミルなどの動作によってセラミックチップ表面のバリを除去し、チップ表面を滑らかにして、端面の内部電極を完全に露出させる。制御すべき主要パラメータは回転速度、時間、温度であり、主要な検査項目には外観寸法、曲率、露出率などのパラメータが含まれる。
面取りの主な工程:タンクの準備 → 面取り → 洗浄 → タンクからの取り出し → 乾燥。

10.終了
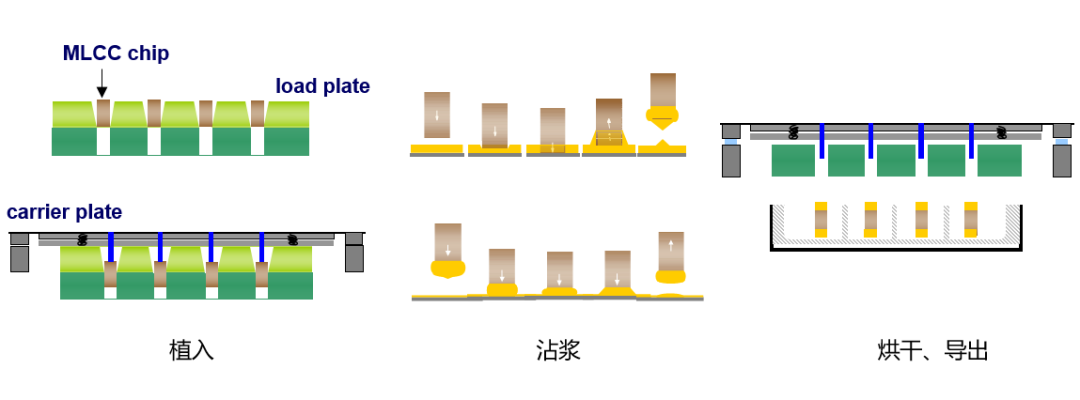
終端処理機を用いて、内部電極が露出している面取りされたチップの両端に終端ペーストを塗布し、同じ側の内部電極同士を接続して外部電極を形成する。
終端処理の主な工程:チップ埋め込み→ペースト浸漬→乾燥→輸出。
11. 終端発火
約750℃の高温、窒素雰囲気下、場合によっては加湿条件下で、端子電極ペースト中の有機バインダーが完全に燃焼し、ガラス相が溶融して銅粉を濡らすことで、端子が硬化し、セラミック本体および内部電極との良好な接続が形成される。
12.電気めっき
これは、製品の端子焼成後の最終処理を指し、本質的には電気めっきプロセスである。具体的には、ニッケルとスズの金属イオンを含む電解液中で、MLCCの端子電極を陰極として用いる。一定の低電圧直流電流を流すことで、ニッケルとスズが別々の層として陰極上に連続的に析出する。
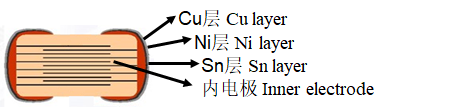
ニッケルの機能:コンデンサの耐熱衝撃性を向上させ、外部電極を保護し、外部電極とスズとの合金形成を防ぎます。
錫の機能:コンデンサのはんだ付け性を向上させ、MLCCチップを表面実装型のプリント基板にはんだ付けしやすくします。
13.テスト
製品は、静電容量、損失、絶縁性、耐電圧性の4つの性能項目に基づいて100%検査および選別されます。不良品は排除され、製品は静電容量の範囲に応じて分類されます。
主な試験項目:静電容量、損失、電圧抵抗、絶縁性。
14. 目視検査
コンデンサ製品の外観を検査し、形態不良のものは排除する。
主な識別項目:外観上の欠陥および寸法異常のある製品。
15.テーピング
テーピング工程では、試験済みのMLCCチップをキャリアテープに挿入し、一定量ずつテープリールに巻き取ります。テーピングにより、SMT工程における大量高速自動実装が容易になり、輸送中のMLCCの衝突や破損を防ぐことができます。また、材料の混入を防ぐため、各MLCCは通常、テーピング機上で再度静電容量試験を受けます。
16.パッケージ
包装とは、輸送前に識別ラベルを貼付し、製品を梱包する工程のことです。MLCCメーカーがテープで梱包した製品に貼付するラベルには、通常、メーカー自身の情報のみが記載されています。包装の際には、顧客が容易に識別できるよう、顧客情報が記載されたラベルやバーコードが追加されます。
主な包装工程は、ラベルをテープリールに貼付する、製品を箱に詰めて箱ラベルを貼付する、箱をカートンに詰めてカートンラベルを貼付する、という流れです。その後の包装工程は、一般的に自動管理と検査を採用しています。バーコードをスキャンした後、自動検証が行われ、材料の混入や誤配置を防ぎます。